مغناطیس زدایی یک شکست ناگهانی نیست
مدل ذهنی رایج مغناطیس زدایی آهنربا یک تابع پله ای است: موتور به طور معمول کار می کند، سپس آهنرباها از کار می افتند و موتور تولید گشتاور را متوقف می کند. در عمل اینطور نیست. مغناطیس زدایی در موتورهای NdFeB تقریباً همیشه جزئی و تدریجی است - آهنرباها کسری از ماندگاری خود را از دست می دهند، موتور در همان جریان گشتاور کمی کمتری تولید می کند و سیستم کنترل با افزایش جریان جبران می کند، که گرمای بیشتری تولید می کند، که مغناطیس زدایی بیشتر را تسریع می کند. حالت شکست یک رانش آهسته است، نه یک صخره.
زمانی که مغناطیس زدایی جزئی به عنوان کاهش عملکرد موتور قابل تشخیص باشد، آهنرباها معمولاً 5-15٪ از Br اصلی خود را از دست داده اند. در آن نقطه، مغناطیس زدایی برگشت ناپذیر است. آهنرباها را نمی توان مجدداً در موتور بدون جداسازی کامل و بازگشت به محل اتصال مغناطیسی در موتور مغناطیسی کرد. برای یک اتصال ربات مستقر یا یک محرک سروو مهر و موم شده، این به معنای بازسازی کامل است.
این مقاله سه مکانیسمی را که باعث مغناطیس زدایی در موتورهای عامل می شود، نحوه محاسبه خطر مغناطیسی زدایی برای یک درجه آهنربا و نقطه کار معین، و آنچه برای اطمینان از داشتن حاشیه کافی طراحی مشخص می شود، پوشش می دهد.
1. سه مکانیسم مغناطیس زدایی
مغناطیس زدایی حرارتی، مغناطیس زدایی با اتصال کوتاه و مغناطیس زدایی نقطه عملیاتی مکانیسم های متمایز با علل مختلف و راه حل های متفاوت هستند. گیج کردن آنها منجر به رفع اشتباه می شود.
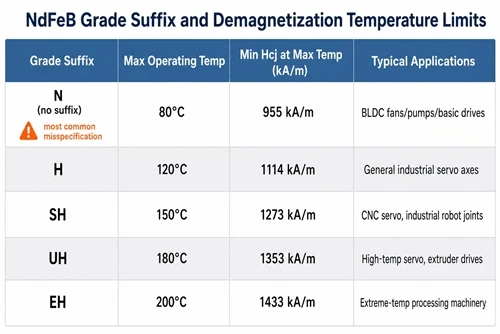
مغناطیس زدایی حرارتیزمانی اتفاق میافتد که دمای آهنربا از نقطهای تجاوز میکند که نیروی اجباری Hcj از سطح مورد نیاز برای مقاومت در برابر میدان مغناطیسیزدایی خود موتور پایین میآید. این یک اثر آستانه است: آهنربا در زیر دمای بحرانی پایدار است، در بالای آن مغناطیس زدایی شروع می شود و در خنک شدن غیرقابل برگشت است. برای NdFeB درجه N (بدون پسوند حرارتی)، Hcj به شدت بالای 80 درجه کاهش می یابد. دمای بحرانی برای طراحی موتور معین به میدان شکاف هوا و حجم آهنربا بستگی دارد - یک موتور با یک بخش آهنربایی نازک و یک میدان مغناطیسی بزرگ ممکن است در 90 درجه غیر مغناطیس زدایی شود که در آن موتور با طراحی بهتر با درجه یکسان تا 120 درجه پایدار است.
مغناطیس زدایی اتصال کوتاهدر شرایط خطا رخ می دهد - اتصالات فاز به فاز، خطاهای درایو یا رویدادهای ترمز احیاکننده - که در آن جریان استاتور یک میدان مغناطیسی زدایی ایجاد می کند که از Hcj آهنربا در دمای عملیاتی فراتر می رود. در شرایط عملیاتی معمولی، پیک جریان در یک موتور با طراحی مناسب به اندازه کافی زیاد نیست که حتی آهنرباهای درجه N را هم مغناطیسی کند. در شرایط خطا، جریان می تواند به مقدار نامی 5-10× برای میلی ثانیه برسد. اینکه آیا این پالس آهنرباها را مغناطیسی می کند یا نه به ضخامت آهنربا، Hcj در دما و مدت زمان خطا بستگی دارد.
مغناطیس زدایی نقطه عملیاتیموذی ترین است زیرا می تواند در دمای عملیاتی معمولی و بدون عیب رخ دهد. این زمانی اتفاق می افتد که موتور با ضخامت آهنربا کافی برای حداکثر گشتاور مورد نیاز طراحی شود، به طوری که در جریان اوج، میدان مغناطیسی زدایی به Hcj نزدیک شود یا از آن فراتر رود. هر پالس گشتاور آهنرباها را اندکی ضعیف تر می کند. با گذشت زمان، عملکرد کاهش می یابد. این معمولاً بهعنوان سایش یاتاقان یا تخریب سیمپیچ به اشتباه تشخیص داده میشود.
2. خط بار مغناطیس زدایی
ابزار کلیدی برای تجزیه و تحلیل مغناطیس زدایی نقطه عملکرد آهنربا در منحنی مغناطیس زدایی BH است. هر آهنربای NdFeB یک منحنی BH منتشر شده در دماهای متعدد دارد - معمولاً 20 درجه، 100 درجه، 150 درجه و گاهی اوقات 180 درجه. طراح موتور نقطه عملیاتی را محاسبه می کند: ترکیب B (چگالی شار در آهنربا) و H (میدان مغناطیسی زدایی اعمال شده به آهنربا) در بدترین شرایط عملیاتی، که معمولاً حداکثر جریان در حداکثر دمای کاری است.
نقطه عمل باید در سمت راست "زانو" در منحنی BH باقی بماند - نقطه ای که منحنی شروع به خمیدگی شدید به سمت پایین می کند. در زیر زانو، هر گونه افزایش بیشتر در میدان مغناطیسی زدایی باعث از دست دادن شار غیرقابل برگشت می شود. در بالای زانو، مغناطیس زدایی برگشت پذیر است: شار به طور موقت در زیر میدان اعمال شده کاهش می یابد، اما زمانی که میدان برداشته شود، بهبود می یابد.
برای آهنرباهای N42SH در 150 درجه (یک درجه معمول برای کاربردهای سروو صنعتی)، زانو منحنی BH تقریباً H=-950 kA/m رخ میدهد. اگر طراحی موتور منجر به پیک میدان مغناطیسی زدایی 700- کیلو آمپر بر متر در 150 درجه و جریان اوج شود، یک حاشیه 250 کیلو آمپر بر متر بالای زانو وجود دارد. این حاشیه باید حداقل 150-200 کیلو آمپر بر متر برای یک طراحی محافظه کارانه باشد، که برای تغییر آهنربا به آهنربا در Hcj (معمولاً 50 ± کیلو آمپر بر متر در تولید) و برای عدم قطعیت اندازه گیری دما است.
3. انتخاب پسوند نمره: حرف در واقع به چه معناست
پسوند حرارتی در نامگذاریهای درجه NdFeB - H، SH، UH، EH - حداکثر دمای عملیاتی را نشان میدهد که در آن اجبار Hcj با حداقل مشخصات مطابقت دارد. N42 بدون پسوند به حداکثر دمای عملیاتی 80 درجه درجه بندی می شود. N42H به 120 درجه درجه بندی شده است. N42SH به 150 درجه درجه بندی شده است. N42UH به 180 درجه درجه بندی شده است. N42EH به 200 درجه رتبه بندی شده است.
اینها محدودیتهای دمای مطلق نیستند که در آن آهنربا فوراً از کار میافتد - آنها دماهایی هستند که در آن حداقل مشخصات Hcj برآورده میشود. بالاتر از دمای نامی، آهنربا ممکن است بسته به میدان مغناطیسی زدایی خاص در موتور همچنان پایدار باشد. زیر دمای نامی، حاشیه Hcj اضافی وجود دارد.
خطای انتخاب درجه که بیشترین خرابی میدان را ایجاد می کند: تعیین پسوند بر اساس دمای سیم پیچ به جای دمای آهنربا. در یک سروموتور محصور با خنک کننده همرفت اجباری روی محفظه، سیم پیچ می تواند به 130 درجه برسد در حالی که دمای سطح آهنربا (که مستقیماً بر Hcj تأثیر می گذارد) به 110 درجه می رسد زیرا آهنربا به دیواره محفظه خنک شده نزدیک تر است. برعکس، در یک موتور بدون قاب که روتور توسط خلاء یا ساختار کم رسانایی احاطه شده است، دمای آهنربا می تواند در طول عملیات پایدار از دمای سیم پیچ تجاوز کند. دمای آهنربا باید اندازه گیری یا مدل شود - نمی توان آن را از دمای سیم پیچ بدون مدل حرارتی هندسه موتور استنباط کرد.
4. مارجین مورد نیاز عملی بر اساس برنامه
محورهای سروو صنعتی (CNC، روبات های صنعتی): طراحی برای 30% حاشیه Hcj بالای زانو در حداکثر دمای سیم پیچ. 30% تغییرات تولید ± 5% در Hcj، عدم قطعیت اندازه گیری دما، و این واقعیت است که شرایط خطا گهگاه موتور را در معرض جریان های بالاتر از نامی قرار می دهد.
اتصالات ربات مشترک و موتورهای گشتاور مستقیم: طراحی برای 40٪ حاشیه. رباتهای مشارکتی اغلب در نزدیکی محدودههای گشتاورشان در کارهای غنی از تماس مورد استفاده قرار میگیرند و حداکثر جریان در طول رویدادهای تماس غیرمنتظره میتواند برای مدت کوتاهی از جریان نامی فراتر رود. هزینه بازسازی میدان به اندازه ای زیاد است که محافظه کاری نتیجه می دهد.
موتورهای محرکه پهپاد: طراحی برای 25% حاشیه در دمای نامی پیوسته. موتورهای پهپاد به ندرت برای دوره های طولانی در اوج جریان هستند - اوج جریان فقط در هنگام برخاستن و مانورهای تهاجمی رخ می دهد. در سفر دریایی، میدان مغناطیسی زدایی بسیار زیر اوج است. حاشیه 25 درصد شرایط تیک آف را پوشش می دهد.
برنامه های کاربردی در دمای بالا (درایوهای اکسترودر، ماشین آلات پردازش در نزدیکی ابزار گرم شده): از درجه SH یا UH و طراحی برای 35٪ حاشیه در حداکثر دمای آهنربا مورد انتظار استفاده کنید، نه دمای محیط. اگر موتور به صفحه گرمایش 180 درجه پیچ شود، بدون توجه به دمای سیم پیچ، دمای آهنربا در حالت ثابت به 180 درجه نزدیک می شود.
5. چه چیزی را از تامین کننده مگنت خود درخواست کنید
مشخصات کامل مقاومت مغناطیس زدایی شامل سه مورد است که هر تامین کننده آهنربا باید قادر به ارائه آنها باشد:
اول، منحنی مغناطیسی زدایی کامل BH در دمای عملیاتی، نه فقط منحنی دمای اتاق. برای موتوری با درجه حرارت آهنربا 150 درجه، به منحنی 150 درجه نیاز دارید. بسیاری از دیتاشیت ها فقط داده های 20 درجه را نشان می دهند - این برای تجزیه و تحلیل مغناطیس زدایی کافی نیست.
دوم، حداقل Hcj در دما در کل تولید، نه مقدار معمولی یا اسمی. تولید NdFeB دارای تغییرات Hcj ± 3-5٪ در همان درجه است. موتوری که با Hcj اسمی طراحی شده است، واحدهایی در حال تولید خواهد داشت که در شرایط عملیاتی که آنالیز طراحی می گوید ایمن هستند، مغناطیسی زدایی می کنند.
سوم، اندازه گیری نگاشت چگالی شار بر روی یک دسته نمونه از آهنرباهای مغناطیسی. اندازه گیری تایید می کند که سطح مغناطیسی به دست آمده در تولید با مشخصات مطابقت دارد. همچنین خط پایه را برای بازرسی ورودی فراهم می کند - تعداد زیادی از تولیدات آینده را می توان با خط پایه مقایسه کرد تا پیش از تأثیرگذاری بر عملکرد موتور در میدان، رانش فرآیند مغناطیسی را تشخیص دهد.
HIMAGNET داده های منحنی BH را در دمای عملیاتی، حداقل مشخصات Hcj بر اساس تعداد زیادی تولید، و خدمات نقشه برداری چگالی شار را برای صلاحیت آهنربای موتور ارائه می دهد. برای پشتیبانی از تحلیل حاشیه مغناطیس زدایی،با تیم مهندسی ما تماس بگیریدبا درجه، دمای عملیاتی، و میدان مغناطیسی زدایی اوج شما.