چرا موتورهای شار محوری به آهنرباهای متفاوتی نیاز دارند؟
موتورهای شار محوری - که به آنها موتورهای پنکیک یا موتورهای دیسکی نیز گفته می شود - شار مغناطیسی خود را موازی با محور چرخش قرار می دهند تا اینکه به صورت شعاعی به سمت خارج از محور چرخش حرکت کنند. شکاف هوا یک دیسک صاف است تا یک حلقۀ استوانه ای. این هندسه چگالی گشتاور بیشتری را در واحد حجم نسبت به طرحهای شار شعاعی تولید میکند، به همین دلیل است که موتورهای شار محوری در درایوهای کششی EV، ژنراتورهای بادی، ماشینهای لباسشویی مستقیم و به طور فزایندهای در رباتیک که یک موتور کوتاه و مسطح بهتر از موتور استوانهای بلند جا میشود، ظاهر میشود.
تفاوت هندسه مدار مغناطیسی فقط یک تغییر شکل نیست - این تفاوت هندسه آهنربایی مورد نیاز، نحوه تعیین جهت مغناطیسی و حالت های شکست آهنرباها را تغییر می دهد. مهندسانی که آهنرباها را از موتور شار شعاعی مشخص میکنند، تجربه میکنند و همان منطق را برای طرحهای شار محوری اعمال میکنند، معمولاً در نمونه اولیه با مشکلاتی مواجه میشوند: آهنرباهایی که از نظر هندسی درست هستند اما در جهت اشتباه مغناطیسی شدهاند، یا طرحهایی که ضریب غلظت شار در نظر گرفته نشده است و آهنرباها آهن استاتور را در بار جزئی اشباع میکنند.
1. مسئله هندسه آهنربای بخش
در یک موتور شار شعاعی، آهنرباها بخش های قوسی هستند - کاشی های منحنی که دور سطح روتور استوانه ای می پیچند. عرض آهنربا، زاویه قوس و ضخامت شعاعی، ابعاد کلیدی هستند و بهراحتی با تعداد قطبها و قطر روتور مقیاس میشوند.
در یک موتور شار محوری، آهنرباها به شکل بخش هستند - کاشی های دایره ای که بخشی از سطح دیسک روتور صاف را می پوشانند. زاویه بخش برابر است با 360 درجه تقسیم بر تعداد قطب ها (برای طراحی با پوشش کامل). یک موتور 16 قطبی از 16 آهنربای بخش استفاده می کند که هر کدام 22.5 درجه را پوشش می دهند. پیچیدگی مهم هندسی این است که عرض آهنربا از شعاع داخلی به شعاع بیرونی متفاوت است: لبه داخلی هر بخش از لبه بیرونی باریکتر است. این برعکس یک مقطع ثابت است و دو مشکل ایجاد می کند.
اول، چگالی شار در شکاف هوا در سراسر شعاع آهنربا یکنواخت نیست. بخش بیرونی آهنربا در واحد سطح شار بیشتری نسبت به قسمت داخلی در همان سطح مغناطیسی تولید می کند، زیرا قوس بیرونی طولانی تر است و ناحیه بزرگ تری را تحت تأثیر قرار می دهد. در یک موتور شار محوری که به خوبی طراحی شده است، این عدم یکنواختی از طریق شیار و شیار سیم پیچ استاتور مدیریت می شود - اما تامین کننده آهنربا باید نسبت شعاع درونی به بیرونی و کسر قوس قطب را بداند تا هندسه صحیح را بیان کند.
دوم، برش اشکال بخش از بلوک NdFeB متخلخل، ضایعات مواد قابل توجهی را در مقایسه با بخشهای قوس تولید میکند. بلوکی از NdFeB که دوازده قطعه قوس 30 درجه را برای یک موتور شعاعی ایجاد می کند، بخش های قابل استفاده کمتری برای موتور محوری با قطر روتور یکسان ایجاد می کند، زیرا گوشه های بخش و تغییر در عرض باعث کاهش تسلیم می شود. برای آهنرباهای بخش شار محوری در مقایسه با آهنرباهای قوس شار شعاعی معادل در همان درجه و پوشش، انتظار می رود 20 تا 35 درصد هزینه مواد برای هر موتور بیشتر باشد.
2. جهت مغناطیس: محوری، نه شعاعی
این تنها رایج ترین خطای مشخصات برای مهندسانی است که از طرح های شار شعاعی به محوری تغییر می کنند. در یک موتور شار شعاعی، آهنرباها به صورت شعاعی مغناطیسی می شوند - قطب شمال و جنوب در وجوه منحنی داخلی و خارجی قرار دارند. در یک موتور شار محوری، آهنرباها به صورت محوری مغناطیسی می شوند - قطب های شمال و جنوب در سطوح صاف بالا و پایین قرار دارند و به موازات محور موتور قرار دارند.
مشخص کردن مغناطیس شعاعی بر روی یک آهنربای بخش شار محوری، آهنربایی تولید میکند که از نظر هندسی صحیح است، اما از نظر مغناطیسی در کاربرد بیفایده است - شار از لبههای منحنی خارج میشود نه از طریق وجوه صاف که در آن شکاف هوا قرار دارد. این خطا همیشه در بازرسی ورودی مشاهده نمی شود زیرا ابعاد آهنربا صحیح است. هنگامی که موتور برای اولین بار راه اندازی می شود، به صورت EMF برگشتی نزدیک به صفر نشان داده می شود.
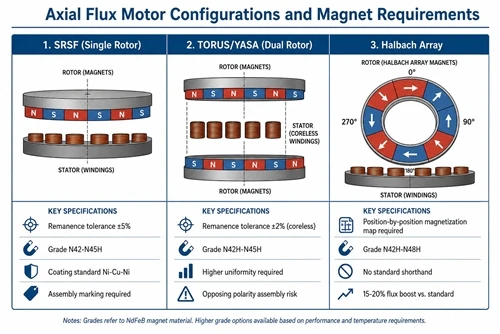
برای موتورهای شار محوری با پیکربندی روتور آرایه Halbach - که به طور فزاینده ای در طراحی های با راندمان بالا رایج است - جهت مغناطیسی به دور دیسک روتور با افزایش 45 درجه یا 90 درجه می چرخد. مشخصات باید زاویه مغناطیسی هر موقعیت آهنربا را به صراحت شامل شود و نقشه مونتاژ باید جهت هر قطعه را مشخص کند. هیچ مختصر استانداردی برای این وجود ندارد. این نیاز به یک نقشه مغناطیسی موقعیت به موقعیت در مشخصات خرید دارد.
3. تنظیمات استاتور روتور تک در مقابل دو روتور
موتورهای شار محوری در سه پیکربندی مکانیکی اصلی وجود دارند: روتور تک با استاتور تک (SRSF)، روتور دوگانه با تک استاتور (نوع TORUS یا YASA)، و تک روتور با استاتور دوگانه. مشخصات آهنربا بین این پیکربندی ها متفاوت است.
در پیکربندیهای TORUS/YASA - که در آن دو دیسک روتور کنار یک استاتور بدون هسته مرکزی قرار میگیرند - هر دیسک روتور دارای آهنربا است و دو دیسک با قطبیت مخالف مونتاژ میشوند تا مسیر شار از طریق سیمپیچ استاتور بدون هسته فولادی بسته شود. این بدان معناست که آهنرباهای روی هر دیسک روتور باید به سمت دیسک مقابل در سراسر شکاف استاتور جذب شوند، و دنباله مونتاژ باید این جاذبه را در طول نصب حفظ کند (نیروی بین دو دیسک روتور مخالف در عرض یک شکاف هوای 10 میلیمتری در یک موتور TORUS با قطر 200 میلیمتر معمولی 500 تا 1500 نیوتن است - برای آسیب جدی به دست در صورت اصابت مونتاژ کافی است).
برای موتورهای TORUS بدون هسته، آهنرباها باید با تحمل ماندگاری محکمتر مشخص شوند (2±% در مقابل استاندارد ±5%) زیرا آهنی برای اشباع کردن و متوسط غیریکنواختیهای شار کوچک وجود ندارد. شکل موج برگشتی EMF مستقیماً با توزیع چگالی شار محلی متناسب است، بنابراین تغییر آهنربا به آهنربا مستقیماً به موج گشتاور تبدیل می شود. این الزام تحمل سخت تر معمولاً 15 تا 25 درصد به هزینه آهنربا اضافه می کند.
4. انتخاب درجه برای کاربردهای شار محوری
محیط حرارتی در موتورهای شار محوری با شار شعاعی متفاوت است. هندسه دیسک مسطح نسبت سطح به حجم بهتری دارد و در اکثر طرحها آهنرباها به محیط بیرونی نزدیکتر هستند، جایی که خنککننده همرفتی یا رسانا مؤثرتر است. دمای آهنربای عامل برای موتورهای شار محوری در کشش مستقیم و کاربردهای ژنراتور معمولاً 60-100 درجه است - کمتر از 100-150 درجه که در سروو موتورهای شار شعاعی با سرعت بالا مشاهده می شود.
این بدان معناست که الزامات اجباری اغلب کمتر از حد انتظار است. برای اکثر کاربردهای موتور چرخ برقی و ژنراتور باد، N42H (120 درجه امتیاز) درجه صحیح است. N42SH (150 درجه) به ندرت مورد نیاز است مگر اینکه موتور در محیطی با دمای محیط بالا با خنک کننده محدود باشد. مشخص کردن N42SH یا بالاتر برای یک موتور شار محوری که به خوبی خنک می شود، 8 تا 12 درصد به هزینه آهنربا می افزاید، بدون اینکه هیچ مزیت عملکردی در دمای کارکرد نداشته باشد.
استثنا موتورهای شار محوری با سرعت بالا - درایوهای اسپیندل، روتورهای ذخیره انرژی چرخ طیار - که در آن استرس گریز از مرکز روی آهنرباهای دیسک محدودیت طراحی غالب است. در 10،000+ RPM، تنش شعاعی روی آهنرباهای بخش شعاع خارجی میتواند به حد مقاومت کششی NdFeB متخلخل (تقریباً 80 مگاپاسکال) نزدیک شود. این کاربردها به تجزیه و تحلیل تنش المان محدود دیسک روتور نیاز دارند، و در برخی موارد نیاز به اصلاحات هندسه آهنربایی (افزودن پخ های شعاع داخلی برای کاهش تمرکز تنش) یا تغییر به NdFeB یا SmCo متصل هستند که خواص کششی بهتری به قیمت BHmax کمتر دارند.
5. چک لیست تدارکات برای آهنرباهای بخش شار محوری
مشخصات خرید آهنربا شار شعاعی استاندارد به موارد زیر برای آهنرباهای بخش شار محوری نیاز دارد:
هندسه: شعاع داخلی (Ri)، شعاع بیرونی (Ro)، زاویه بخش (درجه)، و ضخامت صفحه صاف را مشخص کنید. نسبت Ri/Ro را به صراحت درج کنید - محاسبه بازده و یکنواختی توزیع شار را تعیین می کند.
جهت مغناطیسی: محوری (ضخامت) را برای طرح های استاندارد مشخص کنید. برای روتورهای آرایه Halbach، نقشه مغناطیسی موقعیت به موقعیت را ارائه دهید.
تحمل ماندگاری: استاندارد ± 5% برای طرح های استاتور هسته آهنی قابل قبول است. برای پیکربندی های TORUS/YASA بدون هسته، ± 2% را مشخص کنید.
پوشش: استاندارد Ni-Cu-Ni برای اکثر کاربردهای شار محوری مناسب است. برای محیط های خورنده (باد ساحلی، دریایی) یا کاربردهای با رطوبت بالا، روکش الکترولس نیکل یا اپوکسی را مشخص کنید. روکش طلا به ندرت مورد نیاز است مگر اینکه موتور در محیط پزشکی یا نیمه هادی باشد.
علامت گذاری مونتاژ: درخواست کنید که هر صفحه آهنربا با جهت مغناطیسی (N یا S) روی صفحه صاف علامت گذاری شود. هندسه بخش خود گرا نیست - آهنرباهای بدون علامت در یک مجموعه چند قطبی خطر خطای مونتاژ قابل توجهی هستند.
HIMAGNET آهنرباهای سکتوری را برای موتورهای شار محوری در گریدهای N35 تا N52، با مغناطش محوری و آرایه Halbach، انواع بدون هسته با تلورانس محکم، و علامتگذاری مجموعه تولید میکند. با تیم مهندسی ما با Ri، Ro، تعداد قطب ها و دمای عملیاتی خود تماس بگیرید تا هندسه و درجه توصیه کنید.