چرا منحنی BH بیشتر از برگه داده اهمیت دارد؟
اکثر طراحان موتور یک درجه آهنربا را از برگه داده انتخاب می کنند، تأیید می کنند که Br و Hcj الزامات برنامه را برآورده می کنند و در آنجا متوقف می شوند. این برای کاربردهای ساده و طراحی موتورهای خارج از قفسه که شخص دیگری قبلاً آنالیز مدار مغناطیسی را انجام داده است خوب است. زمانی که هندسه آهنربا، شکاف هوا، یا دمای عملیاتی با طراحی مرجع متفاوت باشد، مشکل ایجاد می شود، که در توسعه موتورهای سفارشی تقریباً همیشه همینطور است.
برگه اطلاعات درجه ویژگی های ذاتی آهنربا را می دهد - کارهایی که می تواند به تنهایی انجام دهد. تجزیه و تحلیل مدار مغناطیسی به شما می گوید که در طراحی خاص شما چه می کند. این دو عدد می توانند به طور قابل توجهی متفاوت باشند، و فاصله بین آنها تعیین می کند که آیا موتور شما به هدف گشتاور خود می رسد یا 15٪ در دمای کار کوتاه می شود. این مقاله ابزارهای تحلیلی اصلی را پوشش میدهد: خط بار، نقطه عملیاتی، و مفاهیم عملی برای تصمیمگیریهای طراحی.
1. منحنی BH و آنچه در واقع به شما می گوید
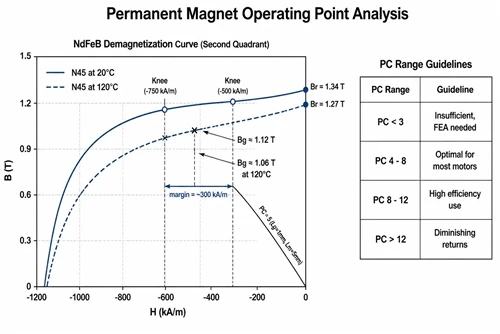
منحنی مغناطیس زدایی (ربع دوم منحنی BH) برای آهنربای متخلخل NdFeB دارای دو مختصات کلیدی است. پسماند Br چگالی شار زمانی است که هیچ میدان خارجی اعمال نمی شود (H=0). اجبار Hcb قدرت میدان معکوس مورد نیاز برای رساندن B به صفر است. بین این دو نقطه، منحنی برای گریدهای مدرن NdFeB تقریباً خطی است - شیب نفوذپذیری آهنربا است، تقریبا μ₀ × μᵣ که μᵣ ≈ 1.05 برای NdFeB متخلخل است.
چیزی که برگه داده به طور مستقیم نشان نمی دهد این است که آهنربا در یک مدار مغناطیسی بسته عمل می کند. در هر کاربرد واقعی، آهنربا بخشی از یک مدار است که شامل شکاف هوا، اجزای فولادی و هندسه است. نقطه عملیاتی - مختصات واقعی (B، H) در منحنی مغناطیس زدایی - به هندسه مدار بستگی دارد، نه فقط به ماده آهنربا. دو طرح با استفاده از درجه یکسان در تنظیمات شکاف هوای مختلف دارای نقاط عملیاتی متفاوت، چگالی شار متفاوت در شکاف و حاشیههای ایمنی مغناطیسزدایی متفاوت خواهند بود.
مرز بحرانی زانوی منحنی مغناطیس زدایی است. برای درجات بدون پسوند H یا SH (NdFeB استاندارد)، زانو در حدود H=-700 تا -800 کیلو آمپر بر متر بسته به درجه و دما رخ می دهد. اگر نقطه عمل به زیر زانو بیفتد - به این معنی که میدان مغناطیسی زدایی خارجی آهنربا را به این منطقه غیر خطی هدایت می کند - آهنربا با حذف میدان تا حدی غیرقابل برگشت مغناطیسی می شود. برای آهنرباهای درجه H، زانو تا 1100- کیلو آمپر بر متر یا کمتر رانده می شود، به همین دلیل است که آنها برای کاربردهایی با میدان های واکنش آرمیچر قابل توجه یا دمای عملیاتی بالا مشخص شده اند.
2. خط بار: اتصال خواص آهنربا به هندسه مدار
خط بار محدودیت مدار در نقطه عملکرد آهنربا است. این یک خط مستقیم است که بر روی صفحه BH کشیده شده است که از مبدأ منشأ می گیرد و منحنی مغناطیس زدایی را در نقطه عملیاتی واقعی قطع می کند. شیب خط بار را ضریب نفوذ (PC) می نامند و کاملاً با هندسه تعیین می شود:
رایانه شخصی=(Ag × Lm) / (Am × Lg)
که در آن Ag سطح مقطع شکاف هوا، Am سطح سطح قطب آهنربا، Lm طول آهنربا در جهت مغناطیسی و Lg طول شکاف هوا است. این نسخه ساده شده با فرض فولاد مغناطیسی کامل (بدون نشتی شار، عدم تمایل فولاد) است - نسخه کامل شرایط نفوذ نشتی را اضافه می کند، اما این تقریب برای تصمیمات طراحی اولیه کافی است.
یک PC زیاد (شیب خط بار تند) به این معنی است که آهنربا نزدیکتر به Br عمل میکند - ظرفیت شار آهنربا بیشتری استفاده میشود. PC کم (شیب کم) به این معنی است که آهنربا دورتر از Br عمل می کند و چگالی شار کمتری را به شکاف ارائه می دهد اما مقاومت بیشتری در برابر مغناطیس زدایی از میدان های خارجی دارد. محدوده مفید معمولی برای کامپیوتر در کاربردهای موتور 4 تا 12 است. زیر 3، شما به طور موثر از آهنربا استفاده نمی کنید. بالای 15، شما از آهنربا به طور موثر استفاده می کنید، اما هندسه آن اغلب غیرعملی است (آهنربای بسیار ضخیم نسبت به شکاف).
برای یک موتور شار شعاعی با Lm=5mm، Am=Ag (بدون حاشیه)، و Lg=1mm، PC=5. اگر درجه N45 با Br=1.34 T باشد، چگالی شار عملیاتی در شکاف تقریباً Br × PC/(PC+1 1 × این است. عددی که وارد محاسبه نیرو یا گشتاور می شود، نه برگه داده Br. تفاوت 16٪ است - برای طراحی موتور با تحمل نزدیک قابل چشم پوشی نیست.
3. اثرات دما بر نقطه عملیاتی
هر دو Br و Hcj با دما کاهش می یابند. برای N45 NdFeB استاندارد، ضرایب دما تقریباً -0.11٪ / درجه برای Br و -0.55٪ / درجه برای Hcj است. در دمای 120 درجه (50 درجه بالاتر از دمای اتاق مرجع)، Br به 1.34 × (1 − 0.0011 × 50)=1.27 T و Hcj از تقریباً 1150 kA/m به تقریباً 1150 × (1 −5 × 0.00 × 1150 kA/m) کاهش مییابد.
نقطه کار نیز با دما تغییر می کند. هم مختصات منحنی مغناطیس زدایی و هم خط بار حرکت می کنند. برای اکثر هندسه های موتور با PC در محدوده 4-8، چگالی شار عملیاتی تقریباً به نسبت Br کاهش می یابد - بنابراین افت 5٪ Br در دما باعث کاهش تقریباً 5٪ گشتاور می شود. این محاسبه درجه بندی حرارتی موتور استاندارد است.
تاثیر خطرناک تر، جابجایی نقطه زانو است. در 120 درجه، آهنربای N45 دارای Hcj تقریباً 833 kA/m است. زانوی منحنی مغناطیس زدایی (برای درجه استاندارد) اکنون تقریباً H=-500 کیلو آمپر بر متر است، به جای 750 کیلو آمپر بر متر در دمای اتاق. اگر میدان واکنش آرمیچر موتور در جریان اوج، میدان مغناطیسی زدایی برابر با 450 کیلو آمپر بر متر در سطح آهنربا ایجاد کند، طراحی دارای حاشیه مغناطیسی زدایی صفر در دمای عملیاتی است. به همین دلیل است که موتورهایی با نسبت گشتاور پیک به پیوسته بالا (درایوهای سروو با گشتاور پیوسته 3× یا 5× در حالت گذرا) به آهنرباهای درجه H نیاز دارند - نه برای Br کمی بهتر، بلکه برای موقعیت بسیار بهتر زانو در دما.
4. تصمیمات طراحی عملی برگرفته از تحلیل نقطه عملیاتی
سه تصمیم طراحی مستقیماً از تجزیه و تحلیل نقطه عملیاتی پیروی میکنند و هر سه به اشتباه و با نظمی در طراحیهای موتور سفارشی گرفته میشوند.
اول: بهینه سازی طول آهنربا. برای یک کامپیوتر مشخص، افزایش Lm چگالی شار نقطه عملیاتی را به طور یکنواخت افزایش می دهد - اما فقط تا یک نقطه. فراتر از PC ≈ 10-12، افزایش چگالی شار شکاف به ازای واحد افزایش طول آهنربا کوچک می شود (کاهش بازده در منحنی محصول B × H). Lm بهینه برای بیشتر هندسه های موتور، طولی است که به PC=6-8 می رسد، در مقابل هزینه و وزن ماده آهنربا متعادل می شود.
دوم: انتخاب درجه در مقابل بهینهسازی هندسه. برای یک شکاف هوای ثابت، یک آهنربای درجه بالاتر نقطه عملیاتی را در محور B به سمت بالا تغییر میدهد اما کامپیوتر را تغییر نمیدهد. افزایش چگالی شار شکاف متناسب با بهره در Br است - بنابراین ارتقاء از N42 (Br ≈ 1.30 T) به N48 (Br ≈ 1.38 T) تقریباً 6٪ شار شکاف بیشتری می دهد که به معنای تقریباً 6٪ گشتاور بیشتر برای همان تلفات مس است. این اغلب مقرون به صرفه تر از کاهش شکاف هوا (که مستلزم تلرانس های تولید بیشتر است) است، اما مقرون به صرفه تر از بهینه سازی هندسه آهنربا برای ضربه زدن به رایانه شخصی مناسب است.
سوم: برهمکنش بین تعداد قطب و حجم آهنربا. موتورهای با تعداد قطب بالاتر از طول قوس آهنربایی کوتاه تری استفاده می کنند و معمولاً به دلیل مسیرهای شار کوتاه تر، حجم آهنربای کمتری در واحد گشتاور دارند. کامپیوترهای شخصی برای طراحیهای با تعداد قطبهای بالا پایینتر هستند و به آهنرباهای ضخیمتری برای حفظ نقطه عملیاتی کافی و حاشیه مغناطیسزدایی نیاز دارند. هنگامی که مشتری درخواست "تعداد قطب های زیاد، شکاف هوای کوچک و حداقل حجم آهنربا را به طور همزمان" می کند، تجزیه و تحلیل نقطه عملیاتی به سرعت نشان می دهد که چرا حداقل یکی از این سه باید ارائه دهد. مبادله خاص بستگی به درجه، هندسه و دما مورد نیاز دارد - هیچ قانون کلی بدون اجرای اعداد وجود ندارد.
5. چه زمانی تحلیل ساده شده کافی است و چه زمانی کافی نیست
رویکرد خط بار در بالا منحنی های مغناطیس زدایی خطی، بدون شار نشتی و فولاد نفوذپذیری نامحدود را فرض می کند. این مفروضات برای اندازه طراحی اولیه به اندازه کافی دقیق هستند، زمانی که نقطه عمل بسیار بالای زانو باشد (PC > 4 در حداکثر دمای عملیاتی، با حداقل 200 کیلو آمپر بر متر حاشیه تا زانو). آنها در سه موقعیت خراب می شوند.
اول، زمانی که PC کمتر از 3 باشد. طراحی های PC کم (شکاف بزرگ، آهنربای نازک) دارای نقاط عملیاتی در قسمت پایین منحنی مغناطیس زدایی هستند که در آن غیر خطی بودن قابل توجه می شود. تجزیه و تحلیل اجزای محدود برای بدست آوردن مقادیر دقیق چگالی شار شکاف مورد نیاز است.
دوم، زمانی که شار حاشیه ای قابل توجه است. در موتورهای با تعداد قطب بالا با قوس آهنربایی باریک، حاشیه لبه می تواند 15 تا 25 درصد از کل شار را نشان دهد. فرینگ چگالی شار شکاف موثر را در مقایسه با محاسبه ساده کاهش می دهد. FEA این را به دقت دریافت می کند. فرمول تحلیلی اینطور نیست.
سوم، زمانی که اشباع فولاد اهمیت دارد. تحلیل ساده شده نفوذپذیری فولاد بی نهایت را فرض می کند. در موتورهایی با مقاطع یوک نازک یا چگالی شار بالا (بالاتر از 1.6 T در یوغ)، اشباع فولاد باعث افزایش بی میلی به مدار می شود که چگالی شار شکاف را کاهش می دهد و نقطه کار را مخدوش می کند. اثرات نوک دندان و اشباع یوکی در موتورهای براشلس به خوبی مستند شده است و نیاز به FEA برای رسیدگی دقیق دارد.
HIMAGNET داده های عملکرد آهنربا از جمله منحنی های مغناطیس زدایی کامل را در دماهای چندگانه (20 درجه، 60 درجه، 100 درجه، 120 درجه، 150 درجه بسته به درجه) فراهم می کند که تجزیه و تحلیل دقیق خط بار بدون FEA را برای اکثر تکرارهای اولیه طراحی ممکن می کند. قبل از نهایی کردن مشخصات آهنربا، با تیم مهندسی ما در مورد هندسه مدار خود برای بررسی نقطه عملیاتی تماس بگیرید.